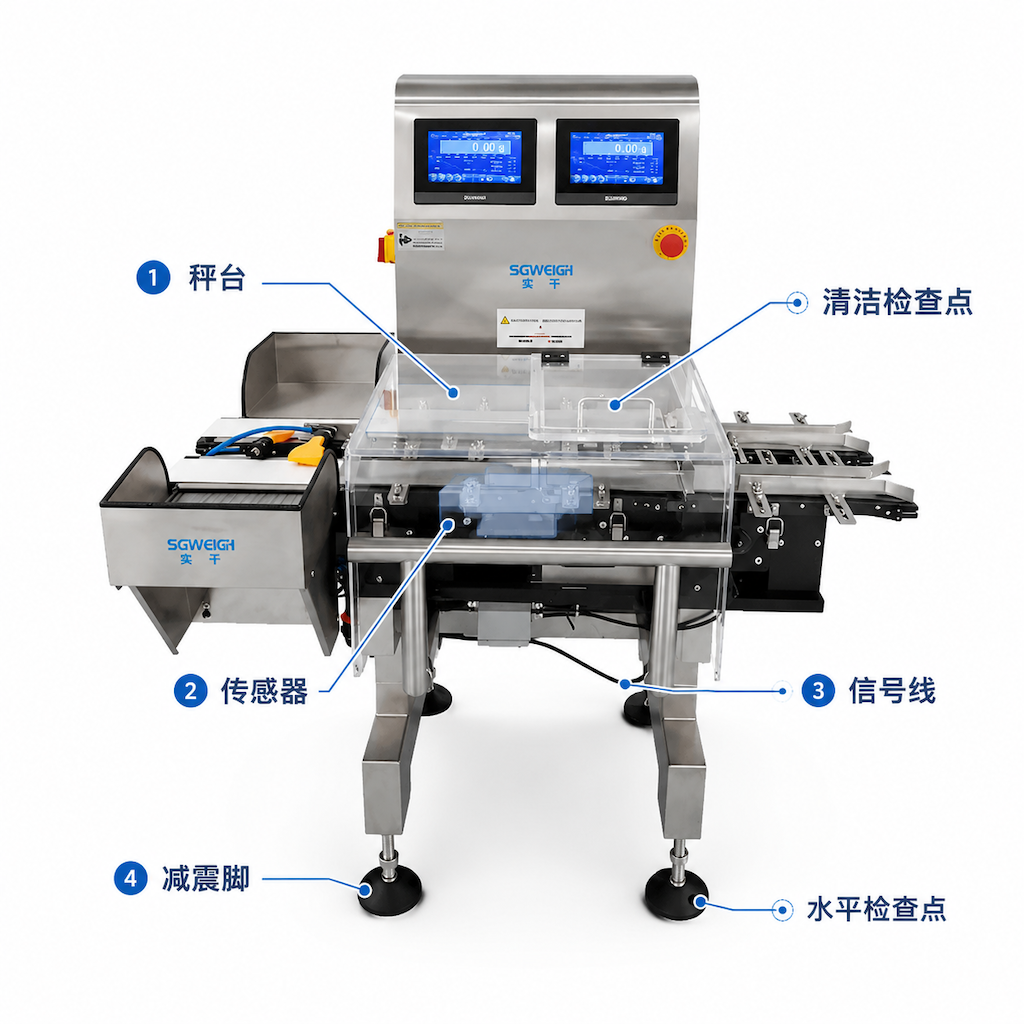
食品、制药高速包装线上,检重秤零点乱跑、重量读数飘来飘去是很常见的故障。一旦漂移没及时发现,容易出现批量返工、次品流出,GMP 审计资料不好交差,还会突然停机打乱整条产线节奏。很多维护师傅反复校准,没过多久又飘了。下面这套是现场实用排查思路,从简单问题、隐藏坑点、自查步骤、分级处理办法讲清楚。
一、漂移常见原因
容易排查的浅层原因
1.秤台、皮带底下卡粉料、粘料、碎渣,挂料相当于一直压着传感器,零点慢慢偏掉;
2.地脚松了、地面下沉,秤没放平;
3.开机没多久就直接生产,传感器还没热稳定;
4.很久没用标准砝码校准,或者零点跟踪参数调得不合适;
5.供电不稳,传感器插头松、屏蔽地线没接好。
非常容易被忽略的隐形现场坑点
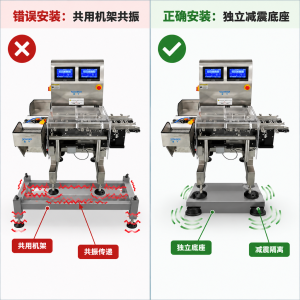
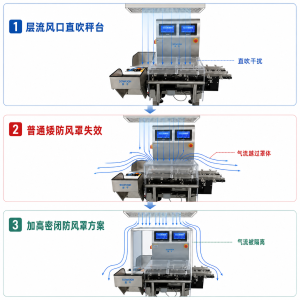
洁净车间层流风会造成漂移,普通防风罩挡不住;和喷码分页机共用机架会共振;粉剂产品静电干扰称重。 另外还有这些现场坑:变频器、热封机带来电干扰,信号线和动力线走同一条线槽;前后输送架跟检重秤硬挨在一起,震动直接传到称重传感器;车间早晚温差大,传感器热胀冷缩,慢慢飘数。这类问题肉眼很难看出来,光校准根本治标不治本。
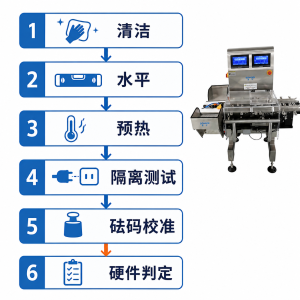
二、由简到繁分步自查流程(按这个顺序查,少走弯路)
1.停机断电清理:拆下秤台,把皮带下方、传感器缝隙里的积料清干净,确认没有挂料;
2.调水平:拿水平仪核对秤体,调地脚,锁紧防松螺母;
3.通电预热:按设备要求预热半小时以上,空跑观察零点会不会持续飘;
4.隔离测试:把前后对接的输送设备分开,单独开检重秤空载跑,判断是不是震动传过来的;
5.试气流、静电:临时加一块高挡板挡风,适当加湿看粉剂静电有没有缓解,观察读数稳不稳;
6.砝码校准:用校验合格的标准砝码做校准;
7.查线路:检查传感器屏蔽线,单独接地,不要跟动力线捆在一起;
8.最后再查硬件:上面全部做完还是漂移,再考虑传感器、仪表本身故障。
三、分级解决方案
临时应急办法(赶生产时救急)
在设备允许范围内打开自动零点跟踪,勤手动清零;临时加高挡板挡风;单独给检重秤做接地;粉剂产线临时加湿降静电;所有操作做好记录,满足 GMP 要求。 提醒一句:应急手段只能短期用,不能一直靠这个凑活,审计会查偏差记录。
长期改造方案(防止反复漂移)
洁净车间有层流的,换成加高密闭款防风罩,避开风口直吹秤台;不要和喷码、分页机共用机架,检重秤单独做减震底座,物理隔开;粉剂产线加装静电消除器,更换不易起静电的皮带;信号线单独穿管走线,远离变频器、伺服电机;写到日常维护 SOP 里,班前检查水平、清洁、定期校准。
建议换配件或设备的情况
环境、机械、线路全部整改完成后,漂移幅度还是超出设备精度要求;传感器曾经被重物压过载、进水受潮;仪表主板老化,怎么调补偿参数都不稳;设备本身精度跟不上现在高速、高精度的制药或者粉剂工况。
检重秤漂移大多不是传感器直接坏掉,而是车间环境、安装方式带来的隐性干扰。如果你在洁净制药车间、粉剂食品产线反复碰到零点漂移,查了很久找不到根因,可以简单说下现场布局、产品类型,我们技术人员帮你一起判断干扰来源,给出符合 GMP 要求的整改思路。